

Трубні з’єднання рідко течуть «просто так». Найчастіше причина — не поганий герметик, а різьба, яка не дала з’єднанню правильно стягнутися й спозиціонуватися. Тому контроль трубної різьби G — не формальність, а частина забезпечення герметичності та надійності вузла. Щоб він був коректним, спершу варто розуміти, що таке різьба G і чим вона принципово відрізняється від конічних трубних різьб.
Де застосовується трубна різьба G
Різьба G — це трубна циліндрична (паралельна) різьба за ISO 228-1, відома також як BSPP. Її профіль має кут 55° із заокругленими вершинами й западинами, а розмір позначають в дюймах за умовним проходом труби — наприклад, G1/2. Застосовують її у фітингах, кранах, арматурі, гідравлічних і пневматичних системах — там, де деталі з’єднують механічно.
Ключова особливість: за стандартом ISO 228 герметичність не створюється на самій різьбі. Різьба лише стягує деталі, а щільність забезпечують окремо — стисканням двох торцевих поверхонь поза різьбою з ущільнювальним елементом (прокладкою, кільцем, торцевим ущільненням). Тому теза «герметичність залежить лише від ущільнення» оманлива: ущільнення спрацює тільки тоді, коли різьба правильно звела й притиснула поверхні. Дефектна різьба зводить нанівець навіть якісний ущільнювач.
Які дефекти впливають на складання
Відхилення різьби G проявляються не стільки «на вигляд», скільки під час монтажу:
- завищений профіль чи середній діаметр — з’єднання йде туго, клинить, є ризик зриву витків і задирів;
- занижений розмір — з’єднання слабке, не забезпечує потрібного притискання торців, ущільнення недовантажене;
- спотворений профіль або крок — деталі не доходять до розрахункового положення, торцеві поверхні прилягають нещільно чи з перекосом;
- пошкоджені або зношені витки — призводять до перекошування різьби під час нагвинчування й неспіввісного з’єднання.
Спільний наслідок у всіх випадків один: навіть за наявного ущільнення з’єднання не виходить на потрібний натяг — і починається витік.
Чому умовного розміру недостатньо для вибору інструменту
Поширена помилка — орієнтуватися лише на дюймовий розмір, «півдюймова — значить підійде». Але однакове дюймове позначення не робить різьби різних стандартів взаємозамінними. Циліндрична G (ISO 228), конічні R і Rc (ISO 7) та американська NPT — це різні системи з різним профілем, кутом і принципом ущільнення. Плутати їх не можна: різьба того самого «розміру» іншого стандарту або не з’єднається, або дасть негерметичний вузол.
Тому й контрольний інструмент підбирають не за умовним розміром, а за конкретним стандартом і параметрами різьби. Калібр для G не підходить для R чи NPT, і навпаки.
Як контролюють внутрішню та зовнішню різьбу
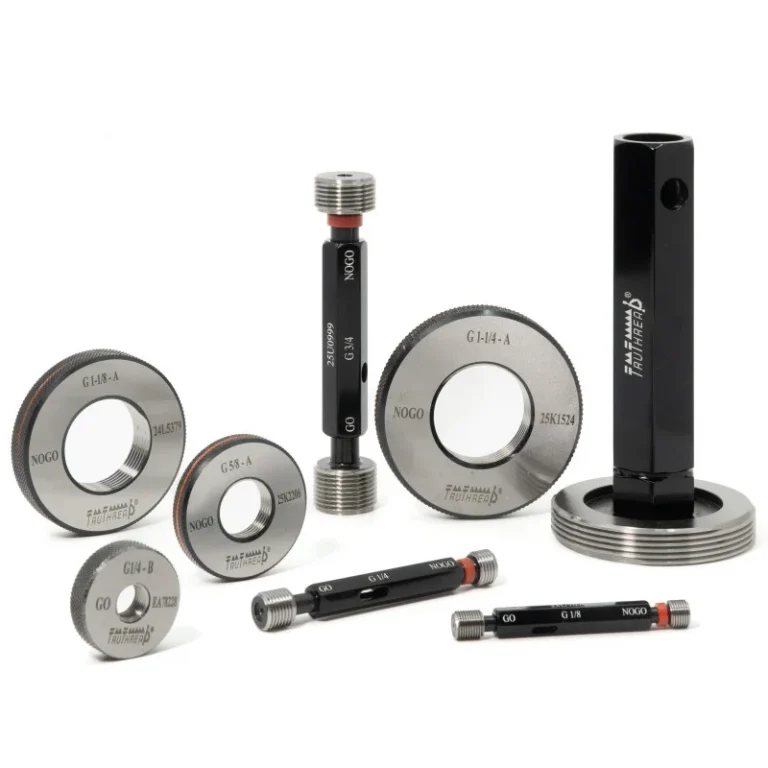
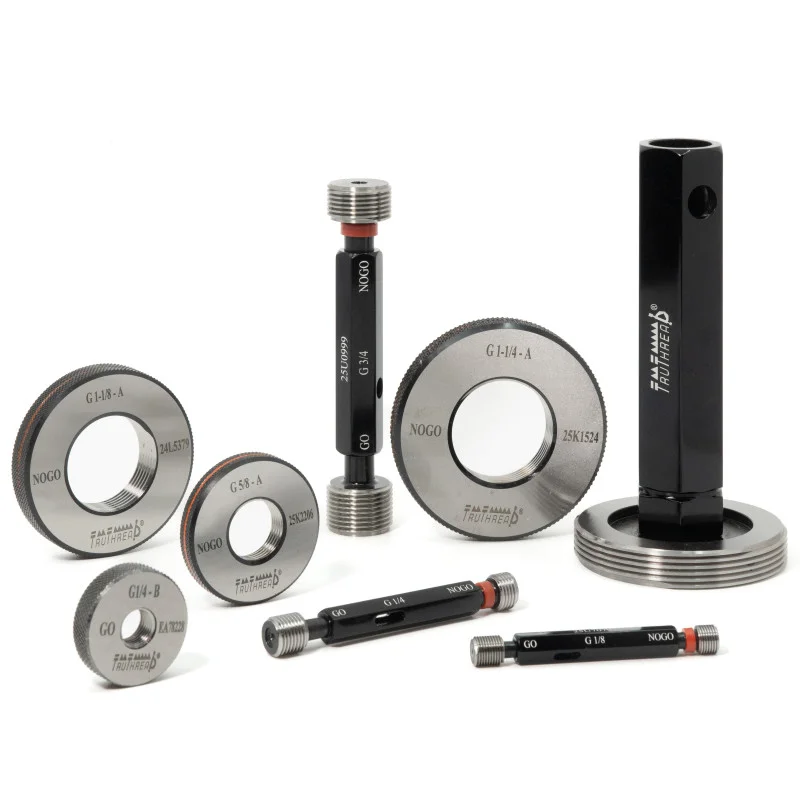
Для вхідного, міжопераційного та остаточного контролю використовують калібри для трубної різьби G у вигляді пробок або кілець залежно від типу деталі. Принцип — той самий ПР/НЕ (GO/NO-GO):
- внутрішню різьбу (муфти, отвори фітингів) перевіряють різьбовими калібрами-пробками;
- зовнішню різьбу (штуцери, ніпелі, кінці труб) — різьбовими калібрами-кільцями.
Прохідна сторона підтверджує, що різьба не «тісна» й з’єднання збереться, непрохідна — що вона не «вільна» й тримає посадку. Порядок контролю встановлює ISO 228-2. Через складніший профіль 55° перевірка різьби G нерідко передбачає не одну пару, а кілька прохідних і непрохідних калібрів для різних елементів профілю. Як і з метричною різьбою, калібр застосовують від руки, без надмірного зусилля.
Які параметри потрібні для вибору калібру
Щоб калібр відповідав різьбі, враховують:
- тип різьби — саме G (ISO 228), а не R, Rc чи NPT;
- номінальний розмір у дюймах за умовним проходом (наприклад, G3/4);
- тип деталі — внутрішня чи зовнішня різьба, від чого залежить пробка або кільце;
- клас точності — для зовнішньої різьби G стандарт передбачає класи A і B (A — точніший); внутрішня різьба має один клас.
Ці дані беруть із креслення чи стандарту на деталь. Позначення на кшталт G1/2-A одразу задає і розмір, і клас, під який підбирають калібр.
Типові помилки виробництва й ремонту
На практиці герметичність найчастіше втрачають через кілька повторюваних помилок:
- Ототожнення G з конічними різьбами. G — циліндрична; вважати її конічною чи заміняти на R/Rc або NPT «бо той самий розмір» неприпустимо.
- Ставка лише на герметик. ФУМ-стрічка чи паста не компенсують дефект різьби або відсутність торцевого ущільнення там, де воно передбачене.
- Контроль зношеним калібром. Спрацьований калібр пропускає невідповідні деталі; робочі калібри періодично перевіряють і вилучають зношені.
- Затягування «по відчуттю». Різьбу оцінюють калібром, а не зусиллям ключа під час монтажу — інакше брак виявляється вже за фактом витоку.
Висновок
За герметичність трубного з’єднання з різьбою G відповідає зв’язка «якісна різьба + правильне торцеве ущільнення», а не щось одне з двох. Циліндрична різьба G не герметизує сама по собі, але саме вона визначає, чи вийде з’єднання на потрібний натяг — тому її профіль, крок і посадку контролюють калібрами-пробками й кільцями ПР/НЕ за ISO 228. Підібрати інструмент під конкретний розмір, тип деталі та клас точності можна за позначенням різьби на кресленні, ознайомившись з асортиментом у спеціалізованому каталозі або уточнивши підбір у консультації з фахівцем.